Artykuł sponsorowany
Jak parametry konfekcji wpływają na działanie etykiet na linii produkcyjnej
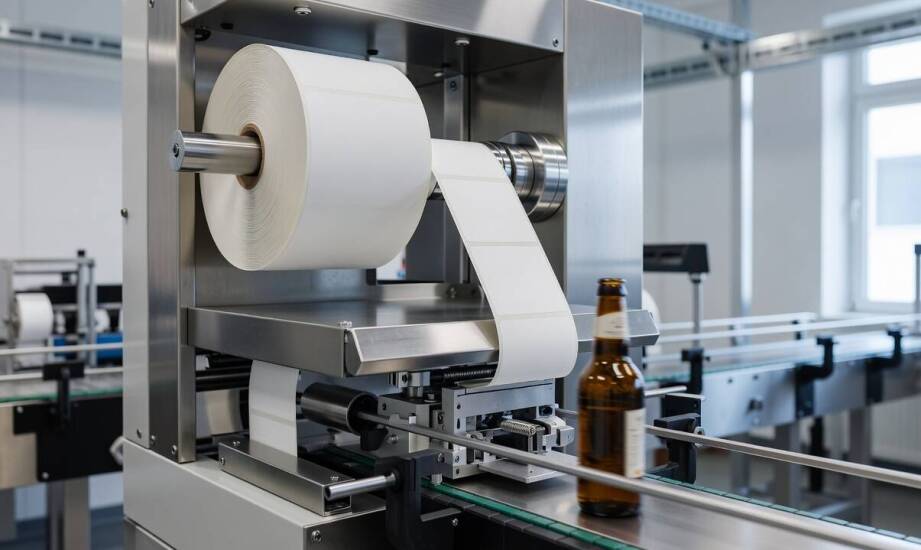
Przestój zautomatyzowanej linii produkcyjnej często wynika nie z samego projektu graficznego opakowania, lecz z zachowania materiału podczas fizycznej aplikacji. Sposób przygotowania wstęgi po zakończeniu druku decyduje o tym, czy nośnik będzie się gładko odklejać od podkładu, czy raczej zacznie blokować mechanizmy szybkobieżnego urządzenia. Odpowiednie wykończenie materiału warunkuje płynność całego procesu znakowania towarów, co bezpośrednio przekłada się na dobową wydajność zakładu. Pominięcie specyfikacji technicznej sprzętu naklejającego na etapie zamówienia generuje wysokie koszty operacyjne związane z ciągłym zatrzymywaniem maszyn.
Przeczytaj również: Montaż nagrobków: jak przebiega proces instalacji?
Operacje kształtujące właściwości mechaniczne taśmy
Odpowiednio zaplanowana konfekcja etykiet obejmuje kilka powiązanych ze sobą operacji, które dostosowują zadrukowany materiał do wymogów konkretnego parku maszynowego. Proces rozpoczyna się od wzdłużnego cięcia szerokiej wstęgi na węższe pasy odpowiadające formatowi docelowemu. Następnie odbywa się przewijanie, które pozwala ustalić właściwy kierunek odwijania oraz odpowiednie napięcie materiału na rolce. Sztancowanie rotacyjne wycina ostateczny kształt elementu samoprzylepnego, usuwając jednocześnie zbędny odpad z podkładu silikonowego. Ostatnim etapem obróbki bywa arkuszowanie, które przekształca ciągłą taśmę w pojedyncze pakiety. Każda z tych ingerencji modyfikuje fizyczne zachowanie nośnika podczas pracy z dużą prędkością.
Przeczytaj również: Banery reklamowe a inne formy reklamy zewnętrznej - porównanie
Standardowa gilza o średnicy wewnętrznej 76 milimetrów stanowi uniwersalny format obsługiwany przez większość rynkowych aplikatorów. Zewnętrzna objętość nawoju, orientacja grafiki względem kierunku podawania oraz precyzja wycięcia muszą bezwzględnie odpowiadać specyfikacji technicznej urządzenia pakującego. Zbyt luźne nawinięcie materiału na rdzeń powoduje zacięcia mechanizmów podających, natomiast przekroczenie dopuszczalnej tolerancji cięcia prowadzi do widocznych przesunięć aplikacji na pojemniku. Istotną rolę odgrywa tu wybór między nawojem wewnętrznym a zewnętrznym, który warunkuje prawidłowe ułożenie zadruku wobec czujników.
Przeczytaj również: Wykorzystanie siatki karbowanej w ogrodnictwie
Parametry nawoju a technologia pracy na linii docelowej
Decyzja o formacie nośnika zależy bezpośrednio od stopnia automatyzacji docelowego zakładu. Naklejanie ręczne lub obsługa krótkich serii z użyciem prostych dozowników półautomatycznych często uzasadnia wybór mniejszych arkuszy. Taki system ułatwia operatorom precyzyjne pozycjonowanie materiału na jednostkowych produktach o nietypowych kształtach. Z kolei obsługa wielotysięcznych nakładów z wykorzystaniem głowic automatycznych wymusza stosowanie długich wstęg na rolkach. Realizująca zlecenia dla wymagającej branży kosmetycznej i farmaceutycznej drukarnia Flexpress kalibruje parametry nawoju specjalistycznych laminatów na podstawie indywidualnych charakterystyk technicznych linii produkcyjnych.
Weryfikacja jakościowa gotowych partii obejmuje szczegółowe sprawdzenie równości ułożenia taśmy na rdzeniu oraz ocenę czystości krawędzi bocznych. Brak uszkodzeń podkładu po procesie sztancowania gwarantuje bezbłędną pracę czujników optycznych, które sterują wysuwem w maszynie. Zanieczyszczone klejem lub poszarpane krawędzie mogą skutecznie zablokować fotokomórki aplikatora, wywołując całkowite wstrzymanie cyklu. Dodatkowo weryfikuje się siłę naciągu wstęgi, co zapobiega marszczeniu się surowca w trakcie transportu i magazynowania.
Skutki niewłaściwie dobranych parametrów technicznych szybko ujawniają się na funkcjonującej linii w postaci blokowania rolek prowadzących oraz przedwczesnego odklejania się nośnika. Błędy wymiarowe przekraczające standardową tolerancję na poziomie jednego milimetra wywołują zauważalne odchylenia grafiki przy pracy szybkobieżnej. Prowadzi to do powstawania partii wadliwego towaru oraz konieczności wielokrotnego kalibrowania podzespołów odpowiedzialnych za naciąg w zakładzie docelowym.
Ostateczna wartość technologiczna dostarczonego materiału zależy od jego ścisłej zgodności z rzeczywistą charakterystyką urządzeń wykorzystywanych w procesie pakowania. Precyzyjne dopasowanie formatu, kierunku odwijania i napięcia wstęgi minimalizuje ryzyko występowania awarii mechanicznych w trakcie intensywnej pracy zmianowej. Utrzymanie rygorystycznych parametrów na etapie obróbki końcowej zapewnia powtarzalność znakowania i skutecznie chroni przedsiębiorstwo przed kosztownymi stratami wynikającymi z nieplanowanych przestojów.
Kategorie artykułów
Polecane artykuły

Czy grzyby trzeba gotować przed dodaniem do zupy?
Logopedia: Jakie są najczęstsze problemy z nauką mówienia?

Myjka chemiczna w kontekście ochrony środowiska – co warto wiedzieć?
